Warum glänzende Teile 3D-Kameras täuschen – und was hilft
Löcher genau dort, wo die Oberfläche am hellsten ist, und Punkte, die über den Teilen schweben: Das ist selten ein Fehler einer bestimmten Kamera, sondern Physik – und wer sie versteht, kann die Zelle darauf auslegen.
Dieser Beitrag gehört zu unserem Leitfaden 3D-Bildverarbeitung für glänzende, ölige und metallische Teile.
Zwei Arten, wie eine Oberfläche Licht zurückwirft
Eine matte Oberfläche – Papier, gestrahltes Aluminium, Karton – streut einfallendes Licht in alle Richtungen. Physiker sprechen von diffuser oder Lambertscher Reflexion. Ihre nützliche Eigenschaft für die Bildverarbeitung: Ein Punkt auf der Oberfläche sieht aus jedem Blickwinkel ungefähr gleich aus.
Ein Spiegel macht das Gegenteil. Er wirft das Licht in genau eine Richtung zurück, Einfallswinkel gleich Ausfallswinkel. Was eine Kamera auf einem Spiegel sieht, ist nicht der Spiegel selbst, sondern die gespiegelte Umgebung.
Echte Industrieteile liegen dazwischen. Ihre Reflexion hat einen diffusen Anteil und eine unterschiedlich breite Glanzkeule:
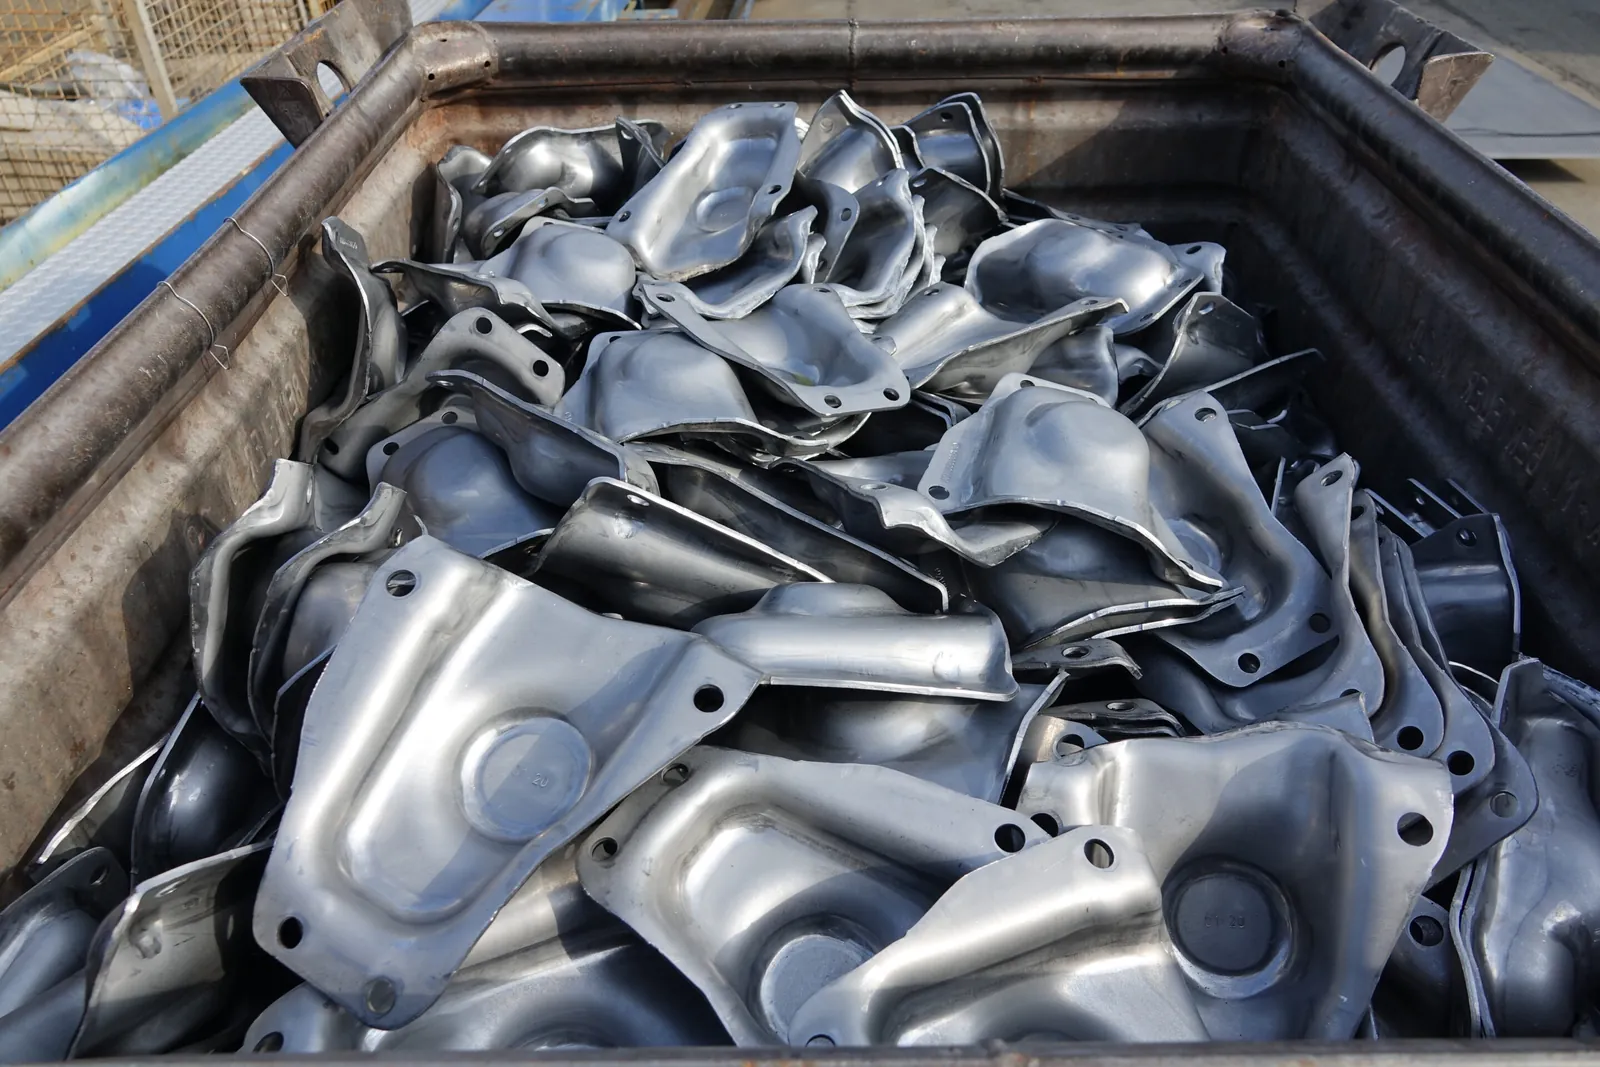
- Gefräster oder geschliffener Stahl hat eine breite Keule mit sichtbarem Schimmer entlang der Bearbeitungsspuren.
- Lack kombiniert eine diffuse Farbschicht mit einer scharfen Spiegelung am Klarlack – der typische Stoßfänger.
- Ölfilme füllen die Mikrorauheit einer Oberfläche auf und machen aus einem matten Teil ein glänzendes.
- Folien – vakuumierte Leiterplatten, eingeschweißte Rollen – spiegeln wie gewölbte, zerknitterte Spiegel.
Fast jedes 3D-Verfahren setzt stillschweigend den diffusen Fall voraus: dass sich ein Oberflächenpunkt aus verschiedenen Positionen wiedererkennen lässt. Je stärker der Spiegelanteil, desto weniger gilt diese Annahme. Daraus folgen vier Effekte.
Effekt 1: gesättigte Glanzlichter und fehlende Daten
Wo die Spiegelung einer Lampe, eines Fensters oder einer hellen Hallenleuchte ins Objektiv fällt, laufen die Pixel in die Sättigung. In einem gesättigten Bereich gibt es keine Textur, kein Muster und keinen Gradienten mehr. Egal mit welchem Verfahren: Die Punktwolke bekommt ein Loch – oft genau auf der ebenen Oberseite, die ein Vakuumgreifer gern nutzen würde.
Effekt 2: Das Glanzlicht ist nicht dort, wo die Oberfläche ist
Das ist der trügerische Effekt. Eine Spiegelung haftet nicht an der Oberfläche. Auf einem ebenen Spiegel erscheint das Bild einer Lampe hinter der Oberfläche, im selben Abstand, in dem die Lampe davor steht. Auf einem konvexen Teil rückt es näher an die Oberfläche, auf einem konkaven kann es davor schweben.
Eine Stereokamera, die einen hellen Fleck in ihrem linken und rechten Bild zuordnet, weiß das nicht. Sie trianguliert das virtuelle Bild der Lampe und setzt einen Punkt in diese Tiefe – unter das Teil, in das Teil oder in die Luft darüber. Das sind die Geisterpunkte, die die Bahnplanung freien Raum als Hindernis behandeln lassen oder, schlimmer, ein Teil näher erscheinen lassen, als es ist.
Das Erkennungsmerkmal: Ein Glanzlicht wandert, wenn sich der Blickwinkel ändert, ein echter Oberflächenpunkt bleibt an seinem Ort. Mit zwei Ansichten lässt sich das schwer prüfen. Mit vielen Ansichten wird es zu einem wirkungsvollen Test.
Effekt 3: Licht, das zwischen Teilen springt
In einer Kiste mit glänzenden Teilen endet das Licht nicht an der ersten Oberfläche. Es springt von einem Teil zum Nachbarn, von der Kistenwand auf die Teile, in konkave Bereiche hinein und wieder heraus. Für passive Kameras bedeutet das vor allem zusätzliche, verwirrende Glanzlichter. Für aktive Sensoren ist es schlimmer: Ein projiziertes Streifenmuster oder eine Laserlinie landet an Stellen, auf die sie nie gerichtet war, und der Sensor liest daraus eine Tiefe. Fachleute nennen das Mehrwegeausbreitung oder Interreflexion – und es ist der Hauptgrund, warum ein Sensor, der auf einem einzelnen Teil auf dem Tisch perfekt funktioniert, in der vollen Kiste Probleme bekommt.
Effekt 4: zu viel und zu wenig Licht zugleich
Dunkles, poliertes Metall streut sehr wenig diffuses Licht zurück – der Großteil geht in die Spiegelrichtung. Direkt neben einem gesättigten Glanzlicht ist der Rest des Teils dunkel und verrauscht. Der Dynamikumfang einer einzelnen Belichtung reicht oft nicht für beides: Entweder sättigen die Glanzlichter, oder die dunklen Flächen gehen im Rauschen unter.
Was hilft – nach Wirkung sortiert
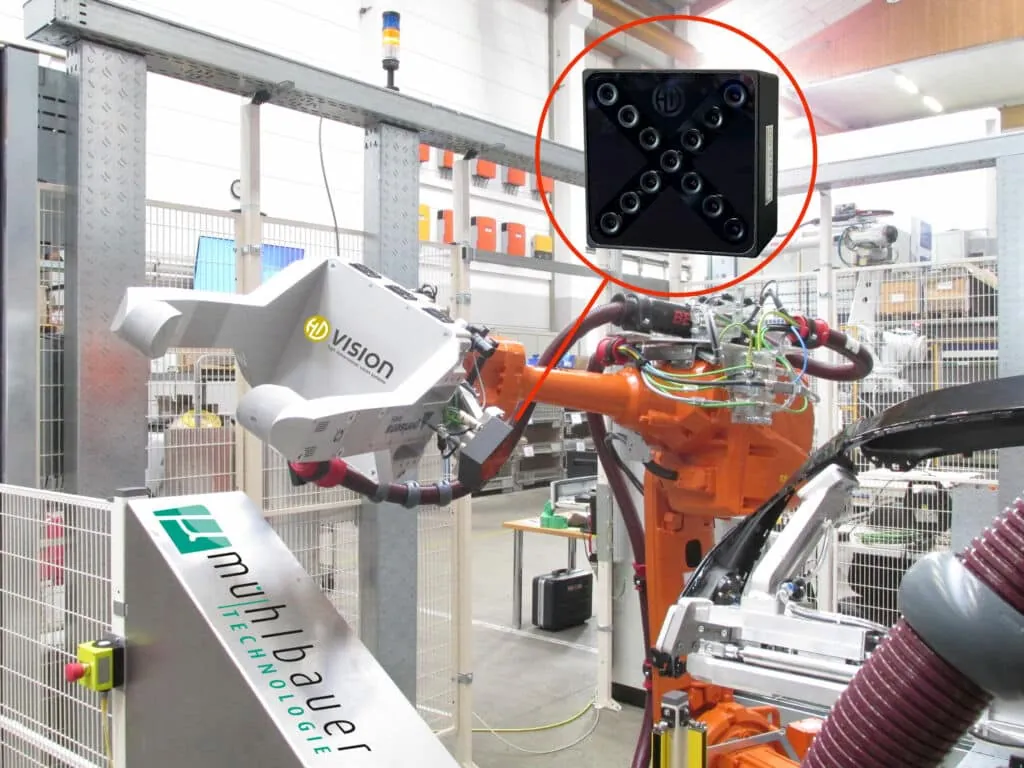
1. Aus mehr Blickwinkeln messen. Ein Glanzlicht, das in jeder Ansicht an einer anderen Stelle oder nur in einigen Ansichten erscheint, lässt sich als widersprüchlich erkennen und abwerten. Das ist der Kernvorteil einer Lichtfeldkamera wie LumiScan X: 13 Kameras belichten gleichzeitig, und jede Tiefenschätzung wird gegen viele Ansichten und mehrere Basislinien geprüft statt gegen ein einzelnes Paar. Wie die Tiefe selbst berechnet wird, zeigt unsere Technologieseite interaktiv.
2. Das Licht kontrollieren. Die meisten Glanzlichter stammen von Lampen und Fenstern, die man versetzen oder abschirmen kann. Eine Einhausung nimmt wechselndes Tageslicht und Hallenbeleuchtung heraus; diffuses Licht macht aus einem scharfen Glanzlicht ein breites, schwaches. Mehr dazu in Beleuchtung und Belichtung für 3D auf glänzenden Teilen.
3. Den Dynamikumfang erweitern. Mehrere Belichtungen, zu einem Bild zusammengeführt, erhalten Details in Glanzlichtern und dunklen Bereichen. In den Stoßfänger-Prüfanlagen von Mühlbauer werden für stark reflektierende und dunkle Teile mehrere Aufnahmen zusammengeführt.
4. Textur nur dort ergänzen, wo sie fehlt. Auf matten, merkmalsarmen Flächen hilft ein projiziertes Zufallsmuster den Kameras, Entsprechungen zu finden. Auf glänzenden Bereichen hilft es viel weniger, weil das Muster weggespiegelt wird. Ein Projektor löst ein Problem – aber nicht das Glanzproblem.
5. Die Software robust machen. Ausreißerfilter, die Kanten scharf lassen (siehe wie die Rauschentfernung funktioniert), eine Erkennung, die auf Bildern Ihrer echten Teile trainiert ist, und eine Kollisionsprüfung auf den bereinigten Daten. Auch eine perfekte Punktwolke braucht Software, die daraus einen sicheren Griff macht.
Der Test, der mehr sagt als jedes Datenblatt
Kein Datenblatt sagt Ihnen, wie eine Kamera Ihre Teile unter Ihrem Licht sieht. Ein kurzer Test mit den schwierigsten Mustern – der öligsten Charge, der dunkelsten Oberfläche, den letzten Teilen in einer fast leeren Kiste – sagt mehr als jede Spezifikation. Unsere Checkliste für den Machbarkeitstest zeigt, was Sie schicken und vorher vereinbaren sollten.
Wie Stereo, Streifenprojektion, Lasertriangulation, Time of Flight und Lichtfeld mit diesen vier Effekten umgehen, vergleicht 3D-Messverfahren für glänzende Teile im Vergleich.
Häufige Fragen
Warum hinterlassen glänzende Teile Löcher in der Punktwolke?
Wo die Spiegelung einer Lampe oder eines Fensters ins Objektiv fällt, laufen die Pixel in die Sättigung. Ein gesättigter Bereich enthält weder Textur noch Muster noch Gradienten, also lässt sich dort keine Tiefe berechnen. Dunkle, polierte Bereiche daneben werfen so wenig diffuses Licht zurück, dass ihre Messwerte verrauscht sind und oft ebenfalls herausgefiltert werden.
Was sind Geisterpunkte?
Punkte, die eine 3D-Kamera dort setzt, wo keine Oberfläche ist. Sie entstehen, wenn eine Spiegelung zwischen zwei Ansichten zugeordnet wird: Die Kamera trianguliert das Spiegelbild der Lichtquelle, das hinter, im oder vor dem Teil liegt. Die Bahnplanung behandelt diese Punkte dann als Hindernisse oder schätzt falsch ein, wo das Teil wirklich liegt.
Löst ein Mattierungsspray das Problem?
Im Labor zeigt ein temporäres Mattierungsspray, wie die Geometrie eines Teils für eine Kamera aussieht. In der Produktion ist es selten eine Option: Es kostet einen zusätzlichen Prozessschritt und verschmutzt das Teil. Die Zelle muss mit der echten Oberfläche zurechtkommen.
Hilft eine Kamera mit höherer Auflösung?
Gegen Spiegelungen nicht. Ein gesättigtes Glanzlicht bleibt bei jeder Auflösung gesättigt, und eine Spiegelung, die mit dem Blickwinkel wandert, wird weiterhin falsch zugeordnet. Was hilft: aus mehr Blickwinkeln messen, das Licht kontrollieren und den Dynamikumfang erweitern.
Wie erkenne ich schnell, ob meine Teile schwierig sind?
Betrachten Sie sie unter der Beleuchtung der künftigen Zelle und bewegen Sie den Kopf: Helle Flecken, die über die Oberfläche wandern, täuschen eine Kamera auf dieselbe Weise. Testen Sie danach mit echten Teilen in ihren echten Kisten, auch fast leeren.
PD Dr. Christoph Garbe
Christoph Garbe hat HD Vision Systems 2017 mitgegründet und leitet das Unternehmen. Als Privatdozent an der Universität Heidelberg (IWR) leitet er eine Forschungsgruppe für Bildverarbeitung.